


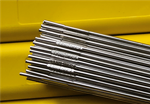


ERNiCrMo-3 GTAW/TIG溶接
原産地:中国
ブランド:オーシャンウェルディング
支払い期間: 30% TT 前払い、配達前 70% TT
装置構成と工程フロー図
GTAW/TIG 溶接(ガス タングステン アーク溶接)は、ERNiCrMo-3 ニッケル基合金フィラー ワイヤの最も一般的な溶接方法であり、装置の構成が溶接品質に直接影響します。コアシステムには、直流電極マイナス (DCEN) 電源, 高純度アルゴンシールドシステム-(純度99.99%以上)、および水冷トーチ-。一般的な構成では、電源は入熱制御のためのパルス機能を備えた正確な電流調整 (60-180A) をサポートする必要があります。シールドガスシステムには、根の酸化を防ぐために一次シールド (流量 15 ~ 25 L/min) と背面シールド (8 ~ 12 L/min) のデュアルパス制御が必要です。

上の画像は、GTAW 溶接の電気-水-水調整制御ロジックを示しています。電源は変圧器とパルス発生器を介して安定した電流を供給し、アルゴン ガスがフロー バルブを通って溶接トーチに流入して保護雰囲気を作り出し、冷却水循環システムによって溶接トーチが大電流下で過熱しないようにします。この構成は、ニッケル-ベースの合金(インコネル 625(UNS N06625)など)の精密溶接に特に適しており、高温割れや酸化欠陥を効果的に防止します。
コア溶接パラメータ表と設定例
ERNiCrMo-3 フィラー ワイヤの GTAW 溶接パラメータは、直径に基づいて調整する必要があります。以下は、1.6 ~ 3.2 mm フィラー ワイヤ用に最適化されたパラメータ テーブル:
|
線径(mm) |
電流レンジ(A) |
移動速度(cm/min) |
ガス流量(L/min) |
最大入熱量(kJ/cm) |
|---|---|---|---|---|
|
1.6 |
60-90 |
50-80 |
15-20 |
12以下 |
|
2.0 |
80-110 |
60-90 |
15-20 |
13以下 |
|
2.4 |
100-140 |
70-100 |
18-22 |
14 以下 |
|
3.2 |
130-180 |
80-110 |
20-25 |
15以下 |
パラメータ設定のポイント:
- 現在のタイプ: 直流電極マイナス (DCEN); ACモードは薄板にも使用可能(<2mm) to reduce tungsten electrode wear;
- ガスの選択: 従来の溶接用の純粋な Ar; Ar+25-50%He 混合物は浸透力を高めることができます (厚いプレートに適しています)。
- 入熱制御:「低電流+高速」の組み合わせで実現。たとえば、3.2 mm ワイヤを使用して溶接する場合、推奨パラメータは 150 A の電流、90 cm/min の移動速度、および 14 kJ/cm 未満に制御される入熱です。

画像の左側の表は、温度-時間曲線、右側には実際の溶接パラメータ インターフェイスのスクリーンショットが表示されます。メンテナンスには特別な注意を払う必要がありますパス間温度 150 度以下これは、熱影響部での結晶粒の粗大化を防ぐために、強制空冷または分割溶接によって実現できます。{0}}
運用技術と品質管理
主要な運用ポイント
- 細織り技術: 織り幅 過度の溶接池の酸化を防ぐため、ワイヤ直径の 3 倍以下 (たとえば、2.4 mm ワイヤの場合は最大 7.2 mm の織り幅)。
- 多層-マルチ-溶接:各層の厚さは3mm以下。良好な融着を確保するには、パス間の酸化スケールをステンレス鋼のワイヤー ブラシで洗浄する必要があります。
- クレーター充填:電流減衰機能(180Aから60Aまで徐々に減少)またはバックステッピング方式を使用してクレーターを埋め、クレータークラックを防止します。
溶接品質検査と微細構造分析
ニッケル-基合金溶接の品質検査には、以下の組み合わせが必要です巨視的な外観そして微細構造。肉眼検査では、溶接補強 (0 ~ 2 mm を推奨)、アンダーカット (0.5 mm 以下)、および表面の気孔率に焦点を当てます。顕微鏡検査では、金属組織学的分析を通じて粒界形態と析出物を評価します。

上の画像は、さまざまな溶接周波数 (50μm スケール バー) での溶接微細構造を示しています。
0Hz(DC): 明確な柱状粒子を備えた融解線に沿って粒子成長が配向されています。
2Hzパルス: 析出物 (NbC など) が均一に分布した結晶粒の微細化。
20Hzパルス: 熱影響部の幅が 120μm (0Hz) から 65μm に減少した最も緻密な構造。-耐食性が大幅に向上します。
一般的な欠陥の解決策
|
欠陥の種類 |
原因 |
ソリューション |
|---|---|---|
|
気孔率 |
ガス純度が不十分、表面洗浄が不十分 |
99.999% の高純度 Ar を使用し、溶接前に母材をアセトンで洗浄します。- |
|
ホットクラッキング |
Excessive heat input (>15kJ/cm)、高硫黄/リン不純物 |
溶接電流を 10-15% 削減し、低不純物フィラー ワイヤを使用します (S/P 0.01% 以下)。 |
|
融合の欠如 |
溝角度が不十分(<60°), excessive travel speed |
溝を60~70度に調整し、速度を10~20cm/min落とします。 |
|
粒界腐食 |
Interpass temperature >150度、炭化物析出 |
強制冷却によりパス間の温度を制御し、溶接後の熱処理を回避します。{0} |


プロセスの最適化と業界への応用
ERNiCrMo-3 フィラー ワイヤの GTAW プロセスは、次のようなハイエンド分野で広範囲に応用されています。化学圧力容器と原子力配管。あるプロジェクトでは、φ2.4 mm ワイヤを使用し、電流 120 A、移動速度 80 cm/min でインコネル 625 厚肉配管を溶接したところ、最適化後は一次合格認定率が 78% から 96% に増加し、溶接衝撃靱性は -196 度で 85J に達し、ASME BPVC VIII-1 要件を満たしました。-
コア最適化の方向性:
- デジタル制御: 波形を監視する溶接電源(Fronius TPS 4000 など)を使用して-、電流と電圧の曲線をリアルタイムで記録します。-
- ガス純度管理: ガス乾燥装置 (露点 -40 度以下) を装備して、湿気による多孔性を低減します。
- 人材育成: シミュレーション システム (RoboDK など) を通じて、溶接工の入熱制御を訓練します。
結論
GTAW/TIG 溶接プロセスの適用を成功させるには、次の点が中心となる必要があります。「正確なパラメータ + 厳密な制御」: 装置側では DCEN 電源と高純度アルゴン システムからの安定した出力を確保し、操作側では入熱(15kJ/cm 以下)と織幅(3d 以下)の制御に重点を置き、検査側では微細構造解析によるプロセスの有効性を検証します。 ERNiCrMo-3 ニッケル基合金の場合、溶接プロセス全体を通じてパラメータの最適化と品質管理を統合することによってのみ、溶接で次のような目標を達成できます。高強度、高耐食性、 そして長寿命極端な動作条件下で。
人気ラベル: ernicrmo-3 gtaw/tig 溶接、中国、メーカー、サプライヤー、工場、会社、卸売、割引、購入、低価格、高品質、製品
あなたはおそらくそれも好きでしょう


お問い合わせを送る