


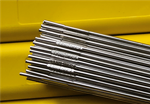


ERNiFeCr-2溶接ワイヤ
AWS標準: A5.14
ブランド: オーシャンウェルディング
原産地:中国浙江省
ERNiFeCr-2 はニッケル-クロム-ニオブ-モリブデン合金溶加材(溶接ワイヤ)であり、その溶接金属は熱処理によって時効硬化(析出硬化)することができ、特に高温および低温環境において、母材金属に匹敵する優れた機械的特性をもたらします。-これは主に、極低温環境で動作する高強度航空機部品や液体ロケット部品の溶接に使用されます。
主な特長
1. 高温強度と耐クリープ性-
ERNiFeCr-2 は、ニッケルマトリックスの固溶強化とニオブ/モリブデンによる析出強化により、600 度から 900 度の温度範囲で高い強度と耐クリープ性を維持します。その長期強度は従来のステンレス鋼溶接材料よりも優れており、長期にわたる高温使用環境に適しています。-
2. 耐食性
耐酸化性: クロムは表面に緻密な Cr₂O₃ 酸化膜を形成し、1100 度以下での酸化に効果的に抵抗します。
耐化学腐食性: 硫酸、リン酸、塩化物媒体 (海水など) に対する優れた耐性。特に硫黄を含む石油およびガス環境に適しています。{0}
耐応力腐食割れ (SCC) : 低炭素含有量 (0.05% 以下) 設計により、粒界腐食の傾向が軽減されます。
3. 溶接性
低い熱間割れ感受性: 高純度の原材料と低い硫黄とリンの含有量により、溶接熱間割れのリスクが軽減されます。{0}
良好な濡れ性: 適度な溶融池流動性、全姿勢溶接に適しています。-
異種金属の適合性: ニッケル-ベースの合金とオーステナイト系ステンレス鋼および炭素鋼の異種接合部を溶接できます。
| AWS の化学組成要件 | |
| C=0.08 最大 | Cu=0.30 最大 |
| Mn=0.35 最大 | Ni=50.0 – 55.0 |
| Fe=残り | アル= 0.20 – 0.80 |
| P=0.015 最大 | Ti=0.65 – 1.15 |
| S=0.015 最大 | Cr=17.0 – 21.0 |
| 最大= 0.35 | Nb + Ta=4.75 – 5.50 |
| 月= 2.80 – 3.30 | その他の最大=0.50 |
| 代表的な機械的特性 | |
|---|---|
| パフォーマンス指標 | 価値 |
| 極限引張強さ | 125,000 psi (约860 MPa) |
| 降伏強さ | 91,000 psi (約630 MPa) |
| 伸長 | 27% |


代表的な応用分野
1. 原子力設備
原子炉の圧力容器、蒸気発生器の管板、一次回路配管の溶接に使用され、高温、高圧の水による腐食や放射線環境に耐えます。{0}{1}
2. 石油化学産業
製油所の水素化反応器、分解炉管、酸性石油およびガスのパイプラインで使用され、硫化水素や二酸化炭素などの腐食性媒体に耐性があります。
3. 航空宇宙
航空機エンジンの燃焼室の製造やタービン ブレードの修理に使用され、高温ガス浸食や熱疲労の要求に応えます。{0}}
4. エネルギー設備
ガス タービンの燃焼室と廃熱ボイラーの過熱器の溶接に使用され、頻繁な起動と停止によって生じる温度サイクルに適応します。{0}}
溶接工程のポイント
1. 溶接前の準備-
洗浄: 母材の金属表面から油、グリース、酸化層を徹底的に除去します (ステンレス鋼のブラシまたはアセトン洗浄を推奨します)。
予熱: 厚いプレートや拘束度の高い接合部の場合は、低温割れを防ぐために 150 ~ 200 度に予熱します。
2. パラメータ制御
電流と電圧:TIG溶接の推奨電流は80〜150A(厚さに応じて調整)、アーク長は2〜3mmに制御する必要があります。
シールド ガス: 純アルゴンまたはアルゴン-ヘリウム混合物を使用し、流量 15~20L/min。
パス間温度: 過熱と粒子の粗大化を避けるために、150 度を超えないようにしてください。
3.-溶接後の処理
熱処理: -溶接後の熱処理は通常は必要ありませんが、溶接が非常に拘束されている場合は、870 度で 1 時間の応力除去焼きなましを実行できます。
検査: PT (浸透探傷試験) または RT (放射線透過試験) を使用して、溶接部に欠陥がないことを確認します。
人気ラベル: ernifecr-2 溶接ワイヤ、中国、メーカー、サプライヤー、工場、会社、卸売、割引、購入、低価格、高品質、製品
あなたはおそらくそれも好きでしょう


お問い合わせを送る