




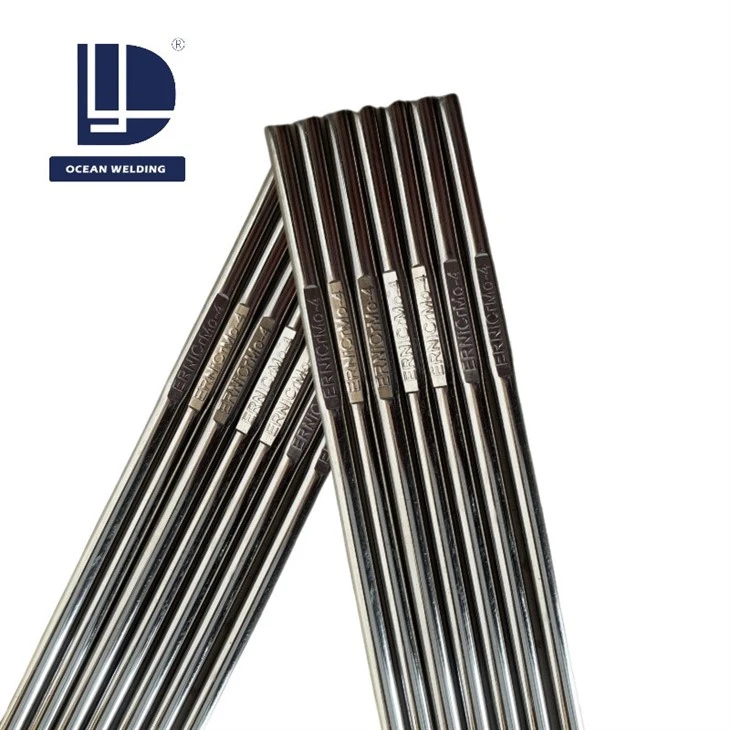


ERNiCrMo-4 溶接ワイヤ
ERNiCrMo-4 を選ぶ理由
最も要求の厳しい産業環境でも優れたパフォーマンスを発揮
極めて高い耐食性
強力な酸化剤、塩化物、還元酸、および混合媒体環境に対する耐性
優れた機械的特性
105,000 psiの引張強度と40%の伸びで信頼性の高い接合性能を実現
マルチプロセス機能-
MIG、TIG、SAW溶接プロセスに最適
実証済みの信頼性
完全なトレーサビリティと品質保証を備えた AWS A5.14 認定


産業用途
ERNiCrMo-4 溶接ワイヤは、耐食性が重要な複数の業界で信頼されています

化学および石油化学
攻撃的な化学薬品や酸にさらされる圧力容器、反応器、配管システム、熱交換器。
石油とガス
海水および腐食環境における海中機器、坑口、パイプライン、海洋プラットフォーム。
発電
-強度と耐食性の両方が必要な高温コンポーネント、蒸気システム、機器。
海洋およびパルプ/紙
耐海水用途、漂白装置、汚染防止システム。{0}
代表的な化学組成 (%)
| 要素 | コンテンツ (%) |
| Ni(ニッケル) | バランス |
| Mo(モリブデン) | 15.0 - 17.0 |
| Cr(クロム) | 14.5 - 16.5 |
| Fe(鉄) | 4.0 - 7.0 |
| W(タングステン) | 3.0 - 4.5 |
| Co(コバルト) | 2.5以下 |
| V(バナジウム) | 0.35以下 |
| C(カーボン) | 0.02以下 |
蒸着金属の特性
溶接金属は、高応力用途における構造の完全性にとって重要な堅牢な機械的特性を示します。{0}}蒸着金属の特性により、溶接接合部が母材と同等の強度と信頼性を確保します。
| 財産 | 価値 |
| 極限引張強さ | 100,000 psi (690 MPa) 分 |
| 降伏強さ (0.2% オフセット) | 50,000 psi (345 MPa) 分 |
| 2インチの伸び | 20%以上 |
| シャルピー-V-ノッチ インパクト | 極低温で優れた性能を発揮 |
溶接プロセスと優れた運用性


ERNiCrMo-4 は主に母材合金 C-276 (または同等の UNS N10276) の溶接、および鋼の被覆またはオーバーレイ用途に使用されます。当社のワイヤは次のプロセス向けに最適化されています。
- GTAW / TIG 溶接: 最も一般的なプロセスで、通常はストレート極性 (DCEN) とシールド ガスとして純アルゴンを使用します。
- GMAW / MIG 溶接: 多くの場合、クラッディング / オーバーレイ用途で、より高い成膜速度を実現するために使用されます。
- SAW (サブマージ アーク溶接): 高い入熱が必要な厚肉部の溶接に使用されます。-
OCEAN WELDING ワイヤは、優れたアーク安定性と最小限のスパッタを保証し、高品質の溶接と手戻りの削減に貢献します。{0}
ERNiCrMo-4について
よくある質問
Q: ERNiCrMo-4 とハステロイ C-276 の違いは何ですか?
A: ERNiCrMo-4 は、ハステロイ C-276 の AWS 分類です。これらは同じ材料です。ハステロイは商品名であり、ERNiCrMo-4 は AWS の指定です。どちらも UNS N10276 合金を指します。
Q: ERNiCrMo-4は異種金属溶接に使用できますか?
A: はい、この合金は、ニッケル-クロム-モリブデン基材をそれ自体、鋼、その他のニッケル基合金に溶接するために特別に設計されています。異種金属の用途に最適です。
Q: ERNiCrMo-4 MIG ワイヤにはどのシールド ガスを使用すればよいですか?
A: MIG 溶接には、75% アルゴンと 25% ヘリウムの混合物が推奨されます。純粋なアルゴンも使用できますが、浸透が低下する可能性があります。 TIG溶接の場合は100%アルゴンを使用してください。
人気ラベル: ernicrmo-4 溶接ワイヤー、中国、メーカー、サプライヤー、工場、会社、卸売、割引、購入、低価格、高品質、製品
あなたはおそらくそれも好きでしょう



お問い合わせを送る